
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-29 Nguồn:Site


Tối đa hóa tốc độ sản xuất trong sản xuất hàng dệt và vải không dệt thường phải trả giá trực tiếp cho tính đồng nhất của lưới và tính toàn vẹn của sợi. Các kỹ sư nhà máy và quản lý sản xuất phải đối mặt với tình trạng tắc nghẽn liên tục trên sàn nhà máy. Đẩy máy vượt quá ngưỡng biến đổi tối ưu của nó sẽ dẫn đến hình thành nep, đứt sợi nghiêm trọng, nghẹt máy và Hiệu suất Thiết bị Tổng thể (OEE) bị suy giảm. Bạn không thể chỉ cần vặn nút xoay và mong đợi đầu ra chất lượng cao.
Để đạt được công suất hoạt động cao nhất đòi hỏi sự hiểu biết chính xác về các đặc tính sợi cụ thể và các thông số web quyết định thông lượng thực sự. Mỗi sự điều chỉnh đều tác động đến sự cân bằng mong manh của quá trình cá nhân hóa sợi. Hướng dẫn này chia nhỏ các biến số kỹ thuật kiểm soát đầu ra và giải thích cách đánh giá khả năng của máy cho dây chuyền sản xuất cụ thể của bạn. Hiểu các yếu tố thông lượng của máy chải thô đảm bảo bạn tối đa hóa năng suất mà không ảnh hưởng đến tính toàn vẹn cấu trúc của trang web cuối cùng của bạn.
Công suất không phải là thước đo tĩnh: Năng suất thực tế bị quyết định chủ yếu bởi độ mịn của xơ (denier/micronaire), chiều dài ghim và độ ẩm, có thể giảm tốc độ tối đa theo lý thuyết lên tới 30% để duy trì chất lượng.
Việc mở ban đầu quyết định tốc độ xuôi dòng: Hiệu quả của Licker-in và việc chuẩn bị trước khi mở thường là những điểm nghẽn tiềm ẩn trước khi sợi thậm chí đến được trụ chính.
Trọng lượng của màng chỉ ra các giới hạn cơ học: GSM mục tiêu (Gram trên mỗi mét vuông) ảnh hưởng trực tiếp đến giới hạn tải của xi lanh và hiệu suất truyền doffer, buộc phải có sự cân bằng giữa độ dày của màng và tốc độ đường truyền.
Lớp bọc thẻ là nút thắt cổ chai chính: Việc đẩy thông lượng mà không có hình dạng dây phù hợp với loại sợi cụ thể sẽ làm tăng tốc độ mài mòn và tăng thời gian ngừng hoạt động, cản trở bất kỳ mức tăng tốc độ nào.
Cấu hình quyết định khả năng mở rộng: Việc đánh giá thiết lập xi lanh đơn so với xi lanh đôi, chiều rộng làm việc và hệ thống tự động làm đều là rất quan trọng đối với các cơ sở muốn mở rộng quy mô đầu ra mà không phải hy sinh khả năng song song hóa sợi quang.
Mục lục
Bạn phải phân biệt giữa công suất máy lý thuyết và công suất vận hành thực tế. Công suất lý thuyết thể hiện sản lượng tối đa theo kilogam trên giờ được nhà sản xuất thiết bị gốc công bố trong điều kiện hoàn hảo. Sản lượng thực tế đo lường sản lượng thực tế sau khi tính đến các trường hợp từ chối kiểm soát chất lượng. Bạn phải tính đến các chu kỳ tước bỏ định kỳ, thời gian ngừng hoạt động để bảo trì và các lần ngắt web. Thành công trong thế giới thực phụ thuộc hoàn toàn vào sản lượng được duy trì mà không ảnh hưởng đến tính toàn vẹn của trang web. Một chiếc máy chạy ở tốc độ tối đa sẽ vô dụng nếu nó tạo ra tỷ lệ lỗi cao. Bạn phải đánh giá quá trình sản xuất dựa trên nguyên liệu chất lượng hàng đầu, có thể sử dụng được được tạo ra trong mỗi ca.
Số liệu lý thuyết so với thông lượng thực tế | |||
Danh mục số liệu | Năng lực lý thuyết | Năng suất hoạt động thực tế | Các yếu tố phương sai chính |
|---|---|---|---|
Tỷ lệ sản xuất | OEM đã nêu mức tối đa (ví dụ: 1500 kg/giờ) | Sản lượng đo được tại máy đánh ống (ví dụ: 1100 kg/giờ) | Loại sợi, GSM mục tiêu, dừng bảo trì. |
Thời gian hoạt động của máy | Hoạt động liên tục 100% | Thông thường 75% đến 85% khi chạy tốc độ cao | Tước dây, làm sạch cuộn cảm, tháo lòng. |
Chất lượng web | Giả định tính đồng nhất hoàn hảo | Tùy thuộc vào sự thay đổi CV% và việc tạo ra nep | Tải xi lanh, hiệu quả chuyển doffer. |
Chất thải vật liệu | giả định 0% chất thải | 2% đến 5% ruồi, phân và viền mép | Tốc độ Licker-in, cài đặt dao mote, chiều dài sợi. |
Tính chất vật lý của hoạt động đánh bài đòi hỏi sự cân bằng tinh tế. Việc tăng tốc độ tiến dao mà không điều chỉnh tỷ lệ kéo dài sẽ ngăn cản sự cá thể hóa xơ hiệu quả. Trụ chính phải chải và tách các búi tóc một cách hiệu quả để tạo thành mạng lưới đồng nhất. Đẩy quá nhiều khối lượng qua các răng dây sẽ làm giảm tác động chải kỹ quan trọng này. Các sợi kết tụ lại với nhau dưới khối lượng lớn, tạo thành các điểm kết và những chỗ dày trên mạng. Bạn phải cân bằng tốc độ với các giới hạn cơ học của hình dạng dây. Tốc độ mạnh thường dẫn đến đứt sợi, làm giảm độ bền của sợi hoặc đặc tính kéo của vải không dệt. Việc tăng tốc độ phải căn chỉnh tỷ lệ với tốc độ của xi lanh và doffer để duy trì trạng thái cân bằng kéo dài.
Khi bạn tăng tốc độ trục lăn cấp liệu để đẩy nhiều khối lượng hơn vào máy, máy licker-in phải làm việc nhiều hơn để mở các búi tóc. Nếu bộ nạp không thể theo kịp, các khối lớn sợi chưa mở sẽ chuyển sang xi lanh chính. Dây xi lanh chính sau đó sẽ đầy lên nhanh chóng. Hiện tượng này, được gọi là tải trọng trụ, phá hủy hoàn toàn hoạt động chải thô. Máy ngừng chải và bắt đầu cuộn các sợi thành nút thắt chặt. Để duy trì chất lượng ở công suất cao hơn, bạn phải tăng RPM của xi lanh để tạo ra nhiều điểm chải kỹ hơn mỗi phút. Tuy nhiên, RPM của xi lanh cao hơn sẽ làm tăng lực ly tâm, điều này có thể làm văng các sợi ra khỏi xi lanh sớm nếu các nắp khí động học không được điều chỉnh hoàn hảo.
Người quản lý nhà máy phải theo dõi các điểm dữ liệu cụ thể để đánh giá hiệu suất thực sự. Việc thiết lập các đường cơ sở này cho phép bạn đo lường tác động của bất kỳ điều chỉnh tốc độ nào một cách chính xác. Nếu không có dữ liệu cứng, tối ưu hóa thông lượng sẽ trở thành một trò chơi đoán mò và thường kết thúc bằng việc chất lượng sản phẩm bị suy giảm.
Đo lường tốc độ sản xuất nghiêm ngặt bằng kilôgam trên giờ của màng có thể sử dụng được ở cuối dây chuyền.
Tính toán tính đồng nhất của web được biểu thị bằng hệ số biến thiên (CV%) bằng máy quét nội tuyến.
Đếm neps trên mỗi gam xơ đã xử lý bằng thiết bị kiểm tra tiêu chuẩn trong phòng thí nghiệm.
Xác định phần trăm hư hỏng của xơ bằng cách so sánh chiều dài ghim trước và sau quá trình chải thô.
Tính toán Hiệu suất thiết bị tổng thể (OEE) thực tế trong một ca sản xuất tiêu chuẩn, tính đến tất cả các điểm dừng vi mô.
Ghi lại tần suất các biện pháp can thiệp thủ công cần thiết để loại bỏ hiện tượng cuộn cảm, va chạm hoặc rách mép.
Theo dõi mức tiêu thụ điện năng của động cơ xi lanh chính để phát hiện sớm các dấu hiệu tải dây.
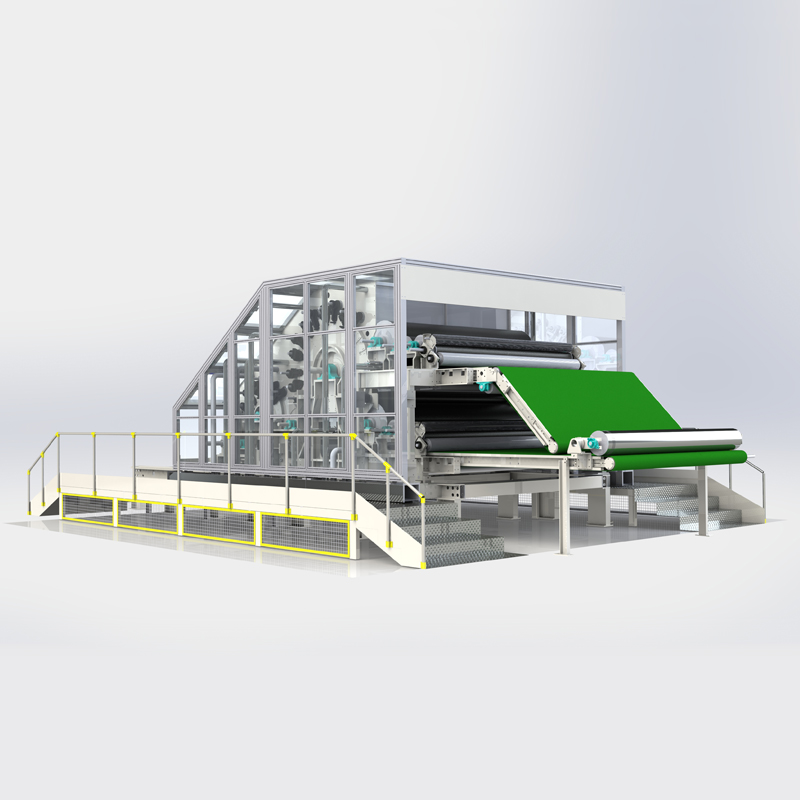
Độ mịn của xơ ảnh hưởng trực tiếp đến khả năng chải thô vì xơ mịn hơn tạo ra nhiều khối lượng xơ trên mỗi kg hơn và yêu cầu nhiều cá nhân hóa hơn. Sợi microfiber và bông có độ micronaire thấp cần tốc độ chậm hơn để ngăn cản sự hình thành nep và tải trụ. Sợi thô có ít sợi hơn trên một đơn vị trọng lượng và dễ dàng chịu được tốc độ cao hơn. Đối với lịch trình sản xuất hỗn hợp, loại sợi tốt nhất phải xác định tốc độ vận hành tối đa để duy trì chất lượng màng ổn định.
Chiều dài sợi và cấu trúc nếp gấp xác định mức độ mạnh mẽ mà thẻ có thể xử lý vật liệu. Sợi dài yêu cầu cài đặt rộng hơn và tốc độ được kiểm soát để tránh đứt gãy và sợi ngắn quá mức, trong khi sợi có độ uốn cao cần quản lý độ căng cẩn thận vì chúng chống lại sự kéo dài. Sợi ngắn cho phép cài đặt chặt chẽ hơn và vận hành nhanh hơn nhưng yêu cầu kiểm soát để giảm thiểu lãng phí bay. Việc điều chỉnh tốc độ, khoảng cách và độ căng phù hợp sẽ ngăn ngừa tình trạng giảm chất lượng trong quá trình sản xuất tốc độ cao.
Chất xơ và độ ẩm ảnh hưởng mạnh mẽ đến ma sát, tích tụ tĩnh điện và độ ổn định của máy. Mức độ hoàn thiện không chính xác có thể khiến các sợi quấn quanh xi lanh và con lăn, gây ra tình trạng dừng máy thường xuyên. Độ ẩm được kiểm soát và cân bằng độ ẩm thích hợp giúp giảm tĩnh điện và cải thiện chuyển động của xơ trong quá trình chải thô. Tuy nhiên, độ ẩm hoặc chất bôi trơn quá mức có thể làm tăng độ dính và gây tải cho dây, vì vậy việc duy trì môi trường xử lý phù hợp là điều cần thiết.
Hỗn hợp xơ làm giảm năng suất tối đa có thể đạt được vì các loại xơ khác nhau phản ứng khác nhau với lực chải thô. Những thay đổi về chiều dài, độ uốn và ma sát có thể tạo ra các vấn đề về kéo dài, tách sợi và các màng không đều. Máy phải được điều chỉnh theo sợi nhạy cảm nhất trong hỗn hợp chứ không phải thành phần bền nhất. Tốc độ vừa phải và cài đặt licker-in được tối ưu hóa giúp duy trì sự trộn đồng đều và ngăn ngừa các khuyết tật như điểm kết và sọc.
Tác động của các biến số sợi đến tốc độ chải thô | |||
Biến sợi | Condition | Tác động đến tốc độ thông lượng | Điều chỉnh hoạt động cần thiết |
|---|---|---|---|
độ mịn | Sợi nhỏ / Denier thấp (<1,2d) | Giảm đáng kể | Tốc độ nạp thấp hơn, tăng nhẹ tốc độ xi lanh, sử dụng dây dày đặc. |
độ mịn | Thô / Denier cao (>6.0d) | Tăng có thể | Tăng tốc độ tiến dao, giám sát quá trình chuyển doffer, sử dụng dây hở. |
Chiều dài ghim | Dập ghim dài (>51mm) | Giảm vừa phải | Mở rộng cài đặt con lăn, giảm tỷ lệ mớn nước, giảm tốc độ quay vòng/phút. |
Độ ẩm | Độ ẩm thấp / Khô (<45% RH) | Giảm nghiêm trọng (Dừng) | Thêm độ ẩm, sơn hoàn thiện chống tĩnh điện, giảm tốc độ. |
uốn | Tần số uốn cao | Giảm vừa phải | Điều chỉnh độ căng của con lăn nạp, theo dõi số lượng lớn web, kiểm tra con lăn chuyển. |
Licker-in kiểm soát giai đoạn đầu tiên của quá trình mở sợi và ảnh hưởng trực tiếp đến tốc độ hoạt động tối đa của thẻ. Nếu tốc độ quá thấp, các chùm xơ lớn vẫn chưa được mở ra và làm quá tải trụ chính, làm tăng sự hình thành nep. Tốc độ quá cao sẽ làm hỏng chiều dài ghim và làm giảm chất lượng xơ. Việc điều chỉnh bộ nạp thích hợp, bao gồm cài đặt tấm cấp liệu dựa trên chiều dài sợi, đảm bảo mở nhẹ nhàng nhưng hoàn toàn và cho phép xi lanh chính hoạt động hiệu quả với công suất cao hơn.
Trọng lượng web mục tiêu xác định sự cân bằng giữa tốc độ sản xuất và độ ổn định chất lượng. Các màng nặng yêu cầu tốc độ thấp hơn vì hệ thống chải thô xử lý lượng sợi lớn hơn, trong khi các màng nhẹ yêu cầu kiểm soát độ căng chính xác để tránh các vấn đề về kéo dài. Sản xuất tốc độ cao đòi hỏi hệ thống tự làm đều khép kín liên tục điều chỉnh tốc độ cấp liệu theo độ dày thảm, duy trì GSM ổn định và ngăn ngừa sự thay đổi trọng lượng.
Công suất chải thô phụ thuộc nhiều vào thiết kế dây trụ, bao gồm chiều cao răng, góc và mật độ. Khi tốc độ nạp vượt quá khả năng giữ của dây, các sợi sẽ làm quá tải bề mặt hình trụ, làm giảm hiệu quả chải thô và tăng các khuyết tật. Quá trình xử lý tổng hợp công suất cao đòi hỏi biên dạng dây sâu hơn để giữ lại sợi tốt hơn, trong khi sợi mịn được hưởng lợi từ quần áo có mật độ cao hơn để cá nhân hóa tốt hơn. Lựa chọn dây chính xác giúp máy không bị giảm chất lượng khi vận hành ở tốc độ sản xuất tối đa.
Thông số kỹ thuật về quần áo thẻ cho thông lượng cao | ||||
Loại sợi | Thông lượng mục tiêu | PPSI được đề xuất | Góc trước | Độ sâu răng |
|---|---|---|---|---|
Vải tổng hợp mịn (1.2d - 2.0d) | Trung bình đến cao | 700 - 900 | 65° - 70° | Nông |
Tổng hợp thô (6.0d - 15d) | Rất cao | 300 - 450 | 75° - 80° | Sâu |
Bông (Dơm vừa) | Cao | 800 - 1000 | 60° - 65° | Trung bình |
Hỗn hợp tái chế / Chất lượng kém | Trung bình | 250 - 400 | 80° - 85° | Rất sâu |
Máy đổ sợi phải tách từng sợi một cách hiệu quả khỏi xi lanh chính. Hiệu suất truyền giảm đáng kể ở tốc độ hoạt động quá cao. Bạn phải cân bằng số vòng quay của xi lanh với tốc độ doffer để đảm bảo loại bỏ hoàn toàn sợi. Hiệu suất truyền kém dẫn đến sợi tuần hoàn xung quanh xi lanh chính. Sự tuần hoàn này gây ra neps, rách mép và hình thành màng không nhất quán.
Bạn phải tối ưu hóa khoảng cách cài đặt giữa xi lanh và doffer. Cài đặt chặt chẽ hơn (ví dụ: 0,1mm) cải thiện khả năng truyền ở tốc độ cao nhưng có nguy cơ tiếp xúc kim loại với kim loại nghiêm trọng nếu vòng bi bị mòn hoặc xảy ra hiện tượng giãn nở nhiệt. Căn chỉnh cơ học chính xác đảm bảo hiệu quả đổ sợi tối đa. Dây doffer phải có góc phía trước rất mạnh để lấy sợi từ xi lanh chuyển động nhanh. Nếu bộ đổ sợi không làm sạch xi lanh, sợi đến từ bộ nạp sẽ không có nơi nào để đi, dẫn đến hiện tượng sặc máy ngay lập tức.
Thẻ xi lanh đơn phù hợp với các ứng dụng sợi tiêu chuẩn, trong khi hệ thống xi lanh đôi cải thiện hiệu suất cho các vật liệu đòi hỏi khắt khe và sản xuất tốc độ cao. Bằng cách chia quy trình chải thô thành các giai đoạn tiền mở và tinh chỉnh riêng lẻ, xi lanh kép giảm ứng suất thành phần, cải thiện khả năng tách xơ và hỗ trợ công suất cao hơn. Thiết kế này đặc biệt hiệu quả đối với sợi tổng hợp pha trộn và denier mịn đòi hỏi chất lượng ổn định ở tốc độ sản xuất cao.
Tăng chiều rộng máy là một cách hiệu quả để nâng cao công suất sản xuất mà không làm tăng ứng suất xơ hoặc tốc độ vận hành. Tuy nhiên, thẻ rộng hơn đòi hỏi hệ thống cấp giấy đồng đều cao để duy trì trọng lượng màng ổn định trên toàn bộ chiều rộng. Bộ cấp liệu dạng máng tiên tiến với luồng không khí được kiểm soát giúp phân phối xơ đều, ngăn ngừa mép nặng, tâm mỏng và biến đổi chất lượng trong quá trình vận hành khối lượng lớn.
Chải thô tốc độ cao yêu cầu kiểm soát môi trường chính xác để duy trì sản xuất ổn định. Nhiệt độ và độ ẩm được kiểm soát làm giảm sự tích tụ tĩnh điện, ngăn ngừa xơ sợi và ổn định quá trình xử lý sợi tổng hợp. Hệ thống HVAC chuyên dụng, điều hòa không khí cục bộ và quản lý luồng không khí xung quanh khu vực cấp liệu và kéo vải giúp duy trì chất lượng màng vải ổn định bất chấp những thay đổi về điều kiện bên ngoài.
Tốc độ nạp quá mức làm quá tải xi lanh, gây ra số lượng nep cao hơn, màng không đều và có thể tắt máy. Người vận hành nên theo dõi chặt chẽ hình thức của màng, vì các sợi đục hoặc dày cho thấy các dấu hiệu sớm của tình trạng quá tải. Việc thiết lập giới hạn thức ăn dựa trên đặc tính sợi và sử dụng chức năng giám sát chất lượng theo thời gian thực giúp ngăn chặn hiện tượng nghẹt thở và duy trì sản xuất ổn định.
Quá trình xử lý thông lượng cao làm tăng tốc độ mài mòn của dây, đặc biệt khi xử lý các sợi bị mài mòn hoặc bị nhiễm bẩn. Quần áo chải thô xỉn màu làm giảm hiệu quả chải thô và buộc tốc độ sản xuất chậm hơn. Sử dụng vật liệu dây chống mài mòn, theo dõi độ sắc nét và duy trì lịch mài thường xuyên là điều cần thiết để duy trì sản lượng cao mà không làm giảm chất lượng của màng.
Tốc độ sản xuất cao hơn làm tăng sự tích tụ sợi và bụi trên quần áo chải thô, dẫn đến thời gian ngừng hoạt động và làm sạch thường xuyên hơn. Tốc độ chạy thấp hơn một chút có thể mang lại năng suất tổng thể tốt hơn bằng cách giảm tình trạng gián đoạn. Khoảng thời gian bảo trì phải dựa trên khối lượng vật liệu được xử lý thay vì số giờ vận hành để đảm bảo hiệu suất chải thô ổn định.
Tiến hành chạy thử có kiểm soát bằng cách sử dụng hỗn hợp xơ cụ thể của cơ sở của bạn để thiết lập giới hạn sản lượng theo kinh nghiệm trước khi điều chỉnh lịch trình sản xuất.
Nâng cấp ngành luyện kim quần áo thẻ lên thép cứng nếu bạn dự định xử lý sợi tái chế có tính mài mòn ở tốc độ cao.
Lắp đặt hệ thống tự làm đều khép kín để duy trì trọng lượng màng ổn định trong quá trình biến động tốc độ cấp liệu.
Hiệu chỉnh tốc độ nạp liệu để phù hợp hoàn hảo với tốc độ cấp liệu mới, ngăn ngừa hiện tượng đứt sợi ban đầu và các khuyết tật ở hạ lưu.
Triển khai các biện pháp kiểm soát HVAC nghiêm ngặt để duy trì độ ẩm tương đối tối ưu, loại bỏ tình trạng dừng máy do tĩnh điện gây ra.
Đáp: Các yếu tố chính bao gồm độ mịn của xơ (denier/micronaire), chiều dài ghim, trọng lượng màng mục tiêu (GSM), hiệu suất nạp giấy, tốc độ trục, hiệu suất chuyển vải sợi và hình dạng cụ thể của lớp bọc thẻ.
Đáp: Sợi mịn hơn (có độ denier thấp hơn) đòi hỏi hoạt động chải thô mạnh mẽ hơn để tách và song song hóa. Chúng thường yêu cầu tốc độ thông lượng chậm hơn để tránh hư hỏng xơ, tải hình trụ và hình thành nep so với xơ thô.
Đáp: Licker-in quyết định độ mở ban đầu của các búi xơ. Nếu tốc độ của nó không phù hợp với tốc độ nạp, nó sẽ nhổ các mảng lớn hoặc gây đứt sợi nghiêm trọng, làm giảm vĩnh viễn chất lượng màng trước khi bắt đầu chải thô chính.
Đáp: Cấu hình xi lanh đôi phân bổ công cơ học cường độ cao qua hai giai đoạn. Điều này làm giảm tải trên từng dây riêng lẻ, cho phép tốc độ cấp liệu cao hơn và khả năng song song hóa tốt hơn mà không làm quá tải một xi lanh chính.
Đáp: Tải trọng xi lanh xảy ra khi các sợi lấp đầy hoàn toàn khoảng trống giữa các răng dây. Điều này xảy ra khi tốc độ nạp vượt quá công suất vật lý của dây, khiến máy cuộn xơ thành neps thay vì chải chúng.
Trả lời: Độ ẩm tối ưu đóng vai trò như chất bôi trơn tự nhiên và giảm tĩnh điện. Quá ít độ ẩm sẽ gây ra hiện tượng tích tụ tĩnh điện và xơ vải, trong khi quá nhiều sẽ khiến xơ dính vào nhau. Độ ẩm thích hợp cho phép tốc độ chạy được duy trì cao hơn.
Đáp: Có, việc tăng chiều rộng làm việc cung cấp một phương pháp tuyến tính để tăng thông lượng. Máy rộng hơn xử lý khối lượng lớn hơn mà không làm tăng ứng suất sợi hoặc RPM của máy, miễn là cấp liệu máng duy trì tính đồng nhất giữa các máy.


