
Số Duyệt:0 CỦA:trang web biên tập đăng: 2026-09-29 Nguồn:Site


Tính toàn vẹn về cấu trúc và tính đồng nhất của vải không dệt đục lỗ bằng kim được xác định từ rất lâu trước khi màng vải đến máy dệt kim. Chúng hoàn toàn dựa vào độ chính xác của phòng bông và việc chuẩn bị chải thô trước. Các nhà quản lý nhà máy liên tục phải đối mặt với sự đánh đổi khó khăn trên sàn sản xuất. Bạn muốn tối đa hóa tốc độ sản xuất nhưng phải duy trì tính nguyên vẹn của sợi. Cường độ mở không chính xác dẫn đến lỗi xử lý xuôi dòng nghiêm trọng. Việc mở quá mức sẽ gây đứt sợi ngay lập tức và hình thành nep nhanh chóng. Việc mở dưới mức sẽ làm hỏng vỏ thẻ đắt tiền, làm giảm hiệu quả làm sạch và tạo ra các cấu hình web rất không đồng đều. Thiết lập một cách tiếp cận có hệ thống để thiết lập cường độ mở đòi hỏi phải phân tích các thông số kỹ thuật sợi cụ thể và hiệu chỉnh độ hở của máy một cách chính xác. Bạn phải hiểu mối tương quan trực tiếp giữa việc chuẩn bị chải thô trước và độ bền kéo cuối cùng của màng. Hướng dẫn này cung cấp khung kỹ thuật để tối ưu hóa các thông số này trên sàn sản xuất. Chúng tôi phác thảo cách hiệu chỉnh thiết bị, cân bằng thông lượng với chất lượng và ngăn ngừa các lỗi xử lý phổ biến.
Cân bằng cường độ và tính toàn vẹn: Tốc độ mở cao hơn làm tăng hiệu quả làm sạch và tính cá nhân hóa nhưng làm tăng theo cấp số nhân nguy cơ tạo nep và giảm chiều dài ghim.
Hiệu chuẩn sợi cụ thể: Cài đặt tối ưu phụ thuộc hoàn toàn vào chất xơ, chiều dài ghim, độ uốn và hàm lượng tạp chất; không có cài đặt chung cho Máy mở sợi.
Khoảng trống là rất quan trọng: Khoảng cách giữa các con lăn cấp liệu và máy trộn mở quyết định công cơ học áp dụng cho các chùm xơ, ảnh hưởng trực tiếp đến khả năng của máy chải thô trong việc tạo thành một mạng đồng nhất và tách tạp chất.
Tác động xuôi dòng: Cường độ mở kém biểu hiện như gãy kim, tỷ lệ nháp không đồng đều và độ bền kéo bị giảm trong giai đoạn đục lỗ kim.
Mục lục
Mục tiêu chính của việc xé sợi là giảm các chùm xơ lớn thành các bó nhỏ hơn, đồng đều hơn mà không làm hỏng từng sợi riêng lẻ. Tấm lót giấy được chuẩn bị tốt đảm bảo hiệu suất chải thô ổn định, ngăn chặn sự biến động về mật độ gây ra trọng lượng màng không đồng đều và chất lượng kém. Việc mở đúng cách cho phép xi lanh chính và con lăn công nhân hoạt động hiệu quả bằng cách cung cấp nguồn xơ ổn định.
Trong quá trình mở, các sợi được tách dần ra đồng thời loại bỏ bụi, sợi ngắn và các vật liệu lạ. Bước làm sạch này đặc biệt quan trọng đối với sợi tự nhiên và vật liệu tái chế, nơi tạp chất có thể làm hỏng vỏ thẻ và làm giảm hiệu suất của máy. Việc xé dần dần cải thiện việc cá nhân hóa xơ và tạo ra dòng nguyên liệu sạch hơn, ổn định hơn vào quy trình chải thô.
Phòng thổi sợi phải cung cấp thảm sợi liên tục và nhất quán cho máy chải thô. Những thay đổi về kích thước búi hoặc mật độ cấp liệu tạo ra những điểm yếu mà máy chải thô không thể khắc phục hoàn toàn. Hiệu chuẩn chính xác của thiết bị mở đảm bảo dòng nguyên liệu ổn định, hình thành mạng lưới đồng đều và cải thiện hiệu quả sản xuất ở khâu tiếp theo.
Quá trình chuẩn bị xơ điển hình tuân theo lộ trình giảm dần:
Nhổ kiện: Loại bỏ các khối sợi lớn khỏi kiện nén.
Khai mạc thô: Bẻ các búi lớn thành các bó nhỏ hơn.
Pha trộn: Tạo ra một hỗn hợp đồng nhất của các loại sợi khác nhau.
Mở mịn: Tạo ra các búi vi mô nhỏ hơn để chải thô.
Vận chuyển bằng khí nén: Cung cấp xơ đã chuẩn bị sẵn cho bộ nạp thẻ.
Các sợi được mở đúng cách sẽ cải thiện hiệu quả chải thô và hỗ trợ hiệu suất đột kim tốt hơn. Sự phân bố sợi đồng đều cho phép kim xuyên qua một cách nhất quán và tạo ra sự vướng víu của sợi mạnh hơn. Các búi được mở kém có thể gây lệch kim, liên kết không đều và giảm độ bền của vải. Do đó, quy trình mở có kiểm soát là cần thiết để sản xuất vật liệu không dệt ổn định, chất lượng cao.
Cường độ mở phải phù hợp với tính chất vật lý của sợi. Các sợi xơ dài hơn yêu cầu thao tác nhẹ nhàng hơn và khoảng hở rộng hơn để tránh bị đứt, trong khi các sợi ngắn hơn có thể chịu được tốc độ cao hơn và cài đặt chặt chẽ hơn. Chiều dài sợi phải luôn được đo trước khi điều chỉnh các thông số máy để tránh sự xuống cấp không cần thiết.
Độ mịn và độ uốn của sợi xác định mức độ xử lý mạnh mẽ của vật liệu. Sợi denier mịn dễ bị rối và tích tụ tĩnh điện hơn, trong khi sợi có độ uốn cao yêu cầu độ mở có kiểm soát để bảo toàn khối lượng và khả năng phục hồi của chúng. Mục tiêu là tách các sợi mà không làm hỏng cấu trúc tự nhiên của chúng.
Các vật liệu khác nhau đòi hỏi các chiến lược mở khác nhau. Sợi tổng hợp sạch chủ yếu cần phân tách và cá nhân hóa, trong khi vật liệu tái chế và sợi tự nhiên đòi hỏi tác động mạnh hơn để loại bỏ bụi và tạp chất. Người vận hành phải cân bằng hiệu quả làm sạch với nguy cơ làm ngắn hoặc làm hỏng sợi.
Tốc độ đập, độ hở và thiết kế bộ phận mở kiểm soát trực tiếp cường độ xử lý. RPM cao hơn làm tăng tác động cơ học và khả năng làm sạch nhưng có thể làm hỏng các sợi nhạy cảm. Lưới có gai giúp mở nhẹ nhàng hơn đối với các sợi dài, trong khi dây răng cưa mang lại tác động mạnh hơn đối với các vật liệu khó. Việc kết hợp chính xác các cài đặt máy với loại sợi là điều cần thiết để có chất lượng ổn định.
Virgin Polyester: Tốc độ vừa phải và độ hở tiêu chuẩn; tập trung vào việc tách sợi.
Chất kém chất lượng tái chế: Tác động mở mạnh hơn để loại bỏ chất gây ô nhiễm và phá vỡ các bó sợi dày đặc.
Fine Denier Polypropylene: Tốc độ thấp hơn và khoảng hở rộng hơn để giảm sự hình thành tĩnh điện và nep.
Len tự nhiên: Mở dần dần nhẹ nhàng để giữ được chiều dài ghim và độ uốn tự nhiên.
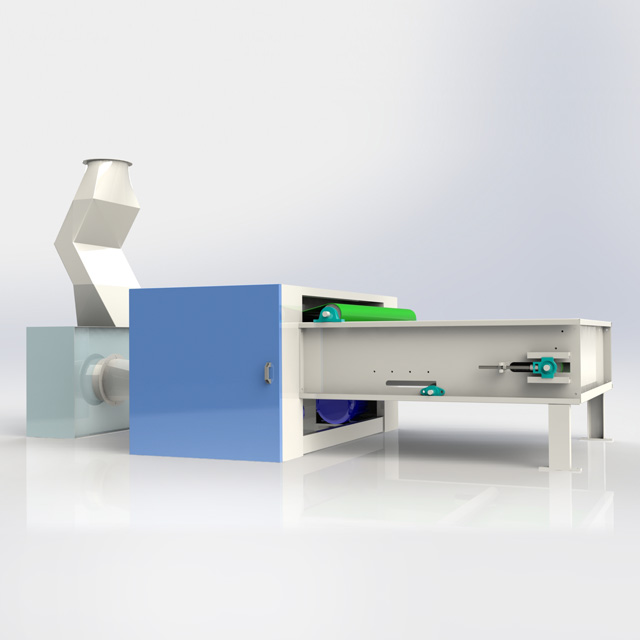
Cường độ mở phải cân bằng hiệu quả làm sạch với khả năng bảo vệ sợi. RPM quá mức và tác động cơ học mạnh có thể loại bỏ tạp chất một cách hiệu quả, nhưng chúng cũng làm hỏng chiều dài sợi, tăng khả năng tạo bụi và tạo ra neps. Các sợi bị rút ngắn làm giảm khả năng đan xen trong quá trình đục kim, làm giảm độ bền và độ bền của vải không dệt cuối cùng.
Việc mở quá mức tạo ra các khiếm khuyết về chất lượng như các nút xơ bị rối, hình thành mạng không đồng đều và giảm hiệu suất kéo. Một khi sợi bị hư hỏng nghiêm trọng, quá trình chải thô ở cuối dòng không thể khôi phục hoàn toàn các đặc tính ban đầu của chúng. Người vận hành phải tránh coi cường độ cơ học cao hơn là con đường trực tiếp dẫn đến chất lượng cao hơn.
Việc mở không đủ sẽ tạo ra vấn đề ngược lại. Các búi lớn, chưa mở sẽ mang theo bụi và tạp chất vào giai đoạn chải thô, làm tăng tải dây và tăng tốc độ mòn quần áo. Những cụm sợi dày đặc này cũng gây ra trọng lượng màng vải không đồng đều, độ xuyên kim kém và độ bền vải không đồng đều.
Cài đặt tối ưu yêu cầu sự cân bằng có kiểm soát giữa công suất, hiệu quả làm sạch và bảo quản sợi. Các ứng dụng hiệu suất cao như vải địa kỹ thuật và nỉ ô tô đòi hỏi tính cá nhân hóa sợi ổn định, bởi vì ngay cả những thay đổi nhỏ về kích thước búi cũng có thể ảnh hưởng đến tính đồng nhất của lưới và hiệu suất sản phẩm cuối cùng.
Trạng thái hoạt động | Cài đặt máy | Kết quả chính | Hậu quả xuôi dòng |
|---|---|---|---|
Mở quá mức | RPM cao, giải phóng mặt bằng chặt chẽ | Loại bỏ rác tối đa, căng thẳng sợi cao | Hình thành nep, đứt sợi, độ bền kéo thấp |
Mở tối ưu | RPM đã hiệu chỉnh và khoảng trống | Hình thành búi vi mô, chiều dài ghim được bảo toàn | Trọng lượng web đồng đều, vướng kim hiệu quả |
Đang mở cửa | RPM thấp, khoảng sáng gầm rộng | Búi lớn còn nguyên vẹn, khả năng loại bỏ rác kém | Nghẹt thẻ, CV% cao, gãy kim |
Hiệu chuẩn bắt đầu bằng việc thiết lập các điều kiện vận hành cơ bản dựa trên loại sợi và khuyến nghị của OEM. Người vận hành nên tránh điều chỉnh ngẫu nhiên và tăng tốc độ máy đánh dần dần, thường là tăng dần nhỏ, đồng thời theo dõi việc giảm kích thước búi, loại bỏ chất thải và hình thành nep. Mục đích là tìm ra hiệu suất xé cao nhất mà không làm hỏng chất lượng sợi.
Khoảng hở của con lăn nạp và máy đập trực tiếp kiểm soát cường độ mở. Cài đặt hẹp hơn cải thiện khả năng làm sạch và phân tách nhưng làm tăng nguy cơ hư hỏng sợi, trong khi cài đặt rộng hơn bảo vệ sợi dài hơn. Các phép đo chính xác và căn chỉnh phù hợp trên chiều rộng của máy đảm bảo cấp liệu ổn định và ngăn chặn quá trình xử lý xơ không đồng đều.
Vận chuyển bằng khí nén phải phù hợp với đầu ra của máy mở. Luồng không khí kém có thể gây ra sự tuần hoàn xơ, nhiễm bụi và hình thành nep thứ cấp. Tốc độ quạt thích hợp, điều chỉnh van điều tiết, thiết kế ống dẫn và tình trạng bộ lọc là những yếu tố cần thiết để duy trì chuyển động trơn tru của vật liệu ra khỏi vùng mở.
Kiểm tra luồng không khí và vận chuyển chính bao gồm:
Xác minh áp suất chiết đáp ứng yêu cầu hệ thống.
Kiểm tra các ống dẫn xem có chỗ uốn cong hoặc hạn chế dòng chảy không.
Kết hợp công suất quạt ngưng tụ với công suất máy.
Kiểm tra bộ lọc xem có bị tắc nghẽn và giảm luồng không khí không.
Tất cả các điều chỉnh phải được ghi lại và chuyển đổi thành ma trận cài đặt cho các hỗn hợp xơ khác nhau. Đánh giá thường xuyên giúp bù đắp sự hao mòn của linh kiện và duy trì hiệu suất sản xuất ổn định. Hệ thống hiệu chuẩn được ghi lại giúp giảm phỏng đoán của người vận hành và cải thiện tính nhất quán.
Tính nhất quán về trọng lượng trang web cung cấp phản hồi trực tiếp về hiệu suất mở. Máy quét nội tuyến có thể phát hiện các biến thể GSM và xác định sự dao động về mật độ do việc chuẩn bị búi tóc không đồng đều. Giá trị CV% cao thường cho thấy các vấn đề bắt nguồn từ giai đoạn mở chứ không phải từ chính máy chải thô.
Mức Nep, khả năng loại bỏ bụi và các búi tóc chưa bung còn lại là những chỉ số chất lượng quan trọng. Các chùm lông quá lớn ở màng cuối cho thấy cường độ mở không đủ hoặc cài đặt khe hở không chính xác. Phân tích chất thải thường xuyên giúp xác nhận xem tạp chất có được loại bỏ hiệu quả hay không.
Chất lượng mở ảnh hưởng trực tiếp đến độ ổn định của kim đột. Các búi dày đặc và các tạp chất bị mắc kẹt làm tăng độ mòn và gãy kim. Giám sát mức tiêu thụ kim cung cấp cảnh báo sớm về các vấn đề mở ngược dòng và giúp giảm tổn thất sản xuất.
Dữ liệu chất lượng sẽ hướng dẫn điều chỉnh máy. Nếu độ bền kéo giảm, người vận hành nên kiểm tra độ hư hỏng của sợi và chiều dài ghim trước khi tăng cường độ cơ học. Phản hồi dựa trên dữ liệu
Tiến hành kiểm tra cơ bản về kích thước búi lông hiện tại trước khi chải thô để thiết lập thước đo ban đầu cho việc cải thiện.
Đo lường chính xác số lượng nep và nội dung rác trên trang web cuối cùng của bạn bằng cách sử dụng các quy trình kiểm tra được tiêu chuẩn hóa trong phòng thí nghiệm.
Điều chỉnh tăng dần RPM và khoảng trống của máy mở của bạn bằng cách sử dụng giao thức tăng cường nghiêm ngặt 5%.
Ghi lại cửa sổ vận hành tối ưu cho từng loại sợi cụ thể và pha trộn quy trình của bạn.
Thực hiện lịch kiểm tra trực quan hàng tháng cho tất cả các chân, dây và thanh lưới để ngăn chặn sự xuống cấp về mặt cơ học.
Đáp: Mục tiêu là đạt được trạng thái chùm lông vi mô, đồng đều. Những búi tóc này thường nặng tới vài phần gam. Bạn phải đạt được điều này mà không làm đứt sợi hoặc tạo ra điểm kết. Điều này đảm bảo quá trình chuyển đổi liên tục, suôn sẻ từ thảm cấp liệu sang màng cuối cùng.
Đáp: Xơ xơ dài hơn đòi hỏi khoảng hở rộng hơn giữa trục nạp và máy trộn. Họ cũng yêu cầu tốc độ quay thấp hơn. Những điều chỉnh này là cần thiết để ngăn chặn các sợi dài bị đứt do áp lực cơ học quá mức trong quá trình tách.
Đáp: Điểm mờ thường xảy ra do mở quá mức. Tốc độ máy đánh quá cao hoặc khoảng cách quá chặt khiến các sợi bị rối. Các chốt mở cùn làm rách các sợi thay vì tách sạch cũng tạo ra lượng neps lớn.
Đáp: Cường độ mở cao hơn thường cải thiện hiệu quả làm sạch. Nó phân tách mạnh mẽ các sợi, cho phép bụi, sợi ngắn và rác rơi qua lưới chiết. Tuy nhiên, hành động mạnh mẽ này phải được cân nhắc cẩn thận trước nguy cơ tổn thương sợi vĩnh viễn cao.
Đáp: Dấu hiệu của việc mở chưa kỹ bao gồm các búi lớn, dày đặc lọt vào thẻ. Bạn cũng sẽ thấy khả năng tách tạp chất kém và trọng lượng màng không đồng đều. Máy chải thô thường xuyên bị nghẹt và sợi xơ ít bị vướng vào trong quá trình đục lỗ kim là những dấu hiệu rõ ràng.
Đ: Vâng. Độ ẩm thấp làm tăng tĩnh điện, đặc biệt khi gia công sợi tổng hợp. Tĩnh điện này làm cho các sợi bám vào các bộ phận của máy và kết tụ lại với nhau. Sự vón cục này phủ nhận hoàn toàn quá trình mở cơ học và gây ra tình trạng ùn tắc xử lý nghiêm trọng.
Đáp: Chu kỳ thay thế phụ thuộc nhiều vào khối lượng sản xuất và độ mài mòn của sợi. Việc kiểm tra trực quan xem có bị xỉn màu, ba via hoặc thiếu chốt nên được tiến hành hàng tháng hay không. Điều này đảm bảo cường độ mở nhất quán và duy trì hiệu suất làm sạch cao trong tất cả các hoạt động sản xuất.


